Ép cos & Cắt cáp thủy lực ngành điện
Ép cos và cắt cáp là hai thao tác lặp lại nhiều nhất khi đấu nối cáp điện. Chọn sai kiểu máy (thủy lực bơm rời, dùng pin, hay khí nén) dễ khiến đội thi công vướng dây bơm hoặc hết pin giữa chừng. Trang này giúp chọn đúng thiết bị theo tiết diện dây và điều kiện thi công.
Cách chọn máy ép cos / cắt cáp
Theo tiết diện dây
Tiết diện càng lớn (từ 50mm² trở lên), càng nên ưu tiên đầu ép thủy lực bơm rời hoặc kìm ép dùng pin lực ép cao — tránh dùng kìm cơ học/kìm pin cỡ nhỏ vượt tải.
Theo điều kiện thi công
Thi công lưu động, trên cao, không gian chật → ưu tiên máy dùng pin. Làm việc cố định tại xưởng/trạm, đã có sẵn bộ bơm dùng chung nhiều đầu công tác → đầu ép thủy lực rời.
Theo hãng đang dùng
Nên chọn cùng hãng/dòng khuôn ép với máy đã có sẵn trong đội để khuôn ép dùng chung được qua nhiều máy, giảm chi phí đầu tư khuôn riêng cho từng thiết bị.
So sánh 3 kiểu vận hành
| Kiểu vận hành | Cần bơm rời? | Cơ động | Phù hợp nhất |
|---|---|---|---|
| Ép cos thủy lực (bơm rời) | Có | Thấp — vướng dây bơm/ống dầu | Xưởng, trạm biến áp, cos tiết diện lớn |
| Ép cos dùng pin | Không | Cao — một tay thao tác | Sửa chữa lưu động, trên cao, không gian chật |
| Ép cos dùng khí nén/điện | Không (cần máy nén khí/nguồn điện) | Trung bình | Xưởng sản xuất cos hàng loạt, vị trí cố định |
Góc người trong nghề
Với đội thi công điện lưu động, lỗi hay gặp không phải chọn sai hãng mà là chọn sai bộ khuôn ép đi kèm — mua máy xong mới phát hiện khuôn không đủ cỡ cho tiết diện cáp thực tế ngoài công trình. Kinh nghiệm thường thấy: xác định trước dải tiết diện cáp sẽ gặp nhiều nhất trong một đợt thi công, rồi mới chọn máy có khuôn phủ đúng dải đó, thay vì chọn máy trước rồi mới tìm khuôn phù hợp.
Bảng quyết định nhanh
| Nếu bạn cần... | Chọn nhóm |
|---|---|
| Ép cos cố định tại xưởng/trạm, cos tiết diện lớn | Ép cos thủy lực |
| Thi công lưu động, sửa chữa nóng, trên cao | Ép cos dùng pin |
| Vừa cắt vừa ép cos trên cùng một cáp | Cắt cáp |
| Muốn gọn đồ nghề, đổi nhanh giữa cắt và ép cos bằng một máy 2-trong-1 | Ép cos kiêm cắt cáp 2-trong-1 |
| Bấm tóp cốt ống, dụng cụ phụ trợ khác | Dụng cụ khác |
| Chưa chắc nên mua đầu ép rời (ghép bơm) hay máy nguyên bộ (pin/tay bóp) | So sánh kiến trúc rời vs nguyên bộ |
| Đang dùng kìm cơ khí thuần túy, chưa chắc có cần lên thủy lực không | So sánh thủy lực vs cơ khí thuần túy |
| Chưa biết nên chọn hãng nào trong các hãng đang phân phối | So sánh hãng kìm ép cos |
Bảng tra cos ↔ tiết diện dây (mm²)
Nguyên tắc chung: chọn cos theo đúng tiết diện dây. Bảng dưới mang tính tham khảo chọn nhóm thiết bị, không thay thế tư vấn kỹ thuật cho trường hợp đặc biệt. Cột "Khuôn ép thực tế" liệt kê đúng cỡ khuôn (mm²) có trong bộ phụ kiện đi kèm của sản phẩm đang phân phối — không suy đoán cỡ khuôn cho sản phẩm chưa công bố danh sách khuôn chi tiết. Cột "Lực ép" ghi đúng thông số lực ép thật của các model đang phân phối trong dải đó (không phải một trị số chuẩn cố định chung cho toàn ngành) — dùng để tham khảo mức lực cần thiết, không thay thế thông số kỹ thuật chính thức của model bạn định mua.
| Tiết diện dây (mm²) | Cỡ cos tương ứng (mm²) | Ghi chú | Khuôn ép thực tế (mm²) | Lực ép (model đại diện) | Sản phẩm phù hợp | Xem đủ model theo hãng |
|---|---|---|---|---|---|---|
| 16 | 16 | Dây động lực dân dụng — dùng được cả kìm dùng pin cỡ nhỏ | 16mm² — có trong bộ khuôn của TLP ZHO-300 và EMEADS EP-400 | ≈10-12 tấn (TLP ZHO-300 ≈10 tấn, EMEADS EP-400 120kN/~12 tấn, theo nhà phân phối) | ||
| 25 | 25 | Dây động lực công nghiệp — nên dùng máy ép cos dùng pin hoặc thủy lực bơm rời | 25mm² — có trong bộ khuôn của TLP ZHO-300 và EMEADS EP-400 | ≈10-12 tấn (TLP ZHO-300 ≈10 tấn, EMEADS EP-400 120kN/~12 tấn, theo nhà phân phối) | ||
| 35 | 35 | Dây động lực công nghiệp — nên dùng máy ép cos dùng pin hoặc thủy lực bơm rời | 35mm² — có trong bộ khuôn của TLP ZHO-300 và EMEADS EP-400 | ≈10-12 tấn (TLP ZHO-300 ≈10 tấn, EMEADS EP-400 120kN/~12 tấn, theo nhà phân phối) | ||
| 50 | 50 | Cáp trung thế/hạ thế cỡ lớn — ưu tiên máy ép cos dùng pin lực ép cao hoặc đầu ép thủy lực rời | 50mm² — có trong bộ khuôn của TLP EP-430, EMEADS EP-400 và EMEADS LZ-400C | ≈12-13 tấn (TLP EP-430 ≈13 tấn, EMEADS LZ-400C 12 tấn, theo nhà phân phối) | ||
| 70 | 70 | Cáp trung thế/hạ thế cỡ lớn — ưu tiên máy ép cos dùng pin lực ép cao hoặc đầu ép thủy lực rời | 70mm² — có trong bộ khuôn của TLP EP-430, EMEADS EP-400 và EMEADS LZ-400C | ≈12-13 tấn (TLP EP-430 ≈13 tấn, EMEADS LZ-400C 12 tấn, theo nhà phân phối) | ||
| 95 | 95 | Cáp trung thế/hạ thế cỡ lớn — ưu tiên máy ép cos dùng pin lực ép cao hoặc đầu ép thủy lực rời | 95mm² — có trong bộ khuôn của TLP EP-430, EMEADS EP-400 và EMEADS LZ-400C | ≈12-13 tấn (TLP EP-430 ≈13 tấn, EMEADS LZ-400C 12 tấn, theo nhà phân phối) | ||
| 120 | 120 | Cáp tổng, trạm biến áp — thường cần đầu ép thủy lực rời công suất lớn, khuôn ép chuyên dụng | 120mm² — có trong bộ khuôn của TLP FYQ-630, EMEADS EP-400 và EMEADS LZ-400C | ≈12-35 tấn (EMEADS LZ-400C 12 tấn, TLP FYQ-630 30-35 tấn, số liệu chưa thống nhất giữa nguồn — theo nhà phân phối) | ||
| 150 | 150 | Cáp tổng, trạm biến áp — thường cần đầu ép thủy lực rời công suất lớn, khuôn ép chuyên dụng | 150mm² — có trong bộ khuôn của TLP FYQ-630, EMEADS EP-400 và EMEADS LZ-400C | ≈12-35 tấn (EMEADS LZ-400C 12 tấn, TLP FYQ-630 30-35 tấn, số liệu chưa thống nhất giữa nguồn — theo nhà phân phối) | ||
| 185 | 185 | Cáp tổng, trạm biến áp — thường cần đầu ép thủy lực rời công suất lớn, khuôn ép chuyên dụng | 185mm² — có trong bộ khuôn của TLP FYQ-630, EMEADS EP-400 và EMEADS LZ-400C | ≈12-35 tấn (EMEADS LZ-400C 12 tấn, TLP FYQ-630 30-35 tấn, số liệu chưa thống nhất giữa nguồn — theo nhà phân phối) | ||
| 240 | 240 | Cáp tổng, trạm biến áp — thường cần đầu ép thủy lực rời công suất lớn, khuôn ép chuyên dụng | 240mm² — có trong bộ khuôn của TLP FYQ-630, EMEADS EP-400 và EMEADS LZ-400C | ≈12-35 tấn (EMEADS LZ-400C 12 tấn, TLP FYQ-630 30-35 tấn, số liệu chưa thống nhất giữa nguồn — theo nhà phân phối) | ||
| 300 | 300 | Cáp tiết diện rất lớn — kiểm tra kỹ giới hạn máy trước khi ép, ưu tiên tư vấn trực tiếp | 300mm² — có trong bộ khuôn của TLP FYQ-630 (tới 630mm²) và Hewlee HL-630B (tới 630mm²) | ≈20-35 tấn (Hewlee HL-630B 200kN/~20 tấn, TLP FYQ-630 30-35 tấn, theo nhà phân phối) |
Xem chi tiết theo từng nhóm tiết diện
Mỗi nhóm tiết diện có trang riêng so sánh model, bảng khuôn/lực ép chi tiết và gợi ý chọn máy theo đúng nhu cầu:
Lỗi thường gặp ngoài công trình
- Ép cos quá cỡ khuôn: dùng khuôn cỡ gần đúng thay vì đúng cỡ để "tiết kiệm" một bộ khuôn — mối ép không đạt lực kẹp thiết kế, tiềm ẩn tiếp xúc kém, phát nhiệt khi vận hành lâu dài.
- Không kiểm tra khớp nối đầu ép rời với bơm đang có: mua đầu ép và bơm từ hai nguồn khác nhau, tới lúc lắp mới phát hiện không tương thích đường dầu.
- Không có pin dự phòng khi thi công xa nguồn điện: máy dùng pin hết điện giữa chừng ở công trình không có nguồn sạc, phải tạm dừng công việc.
Sản phẩm nổi bật trong nhóm
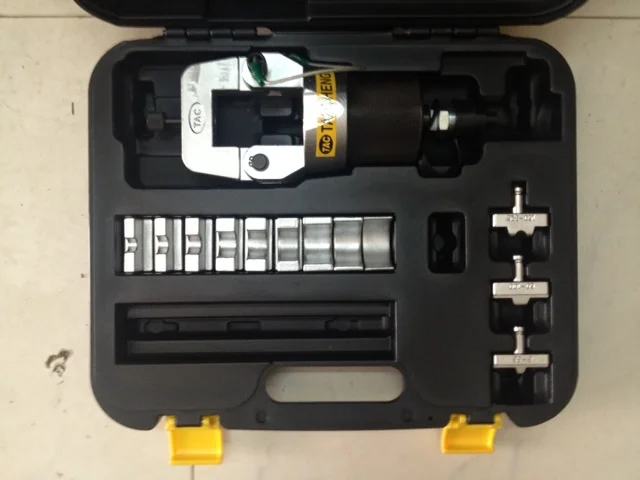
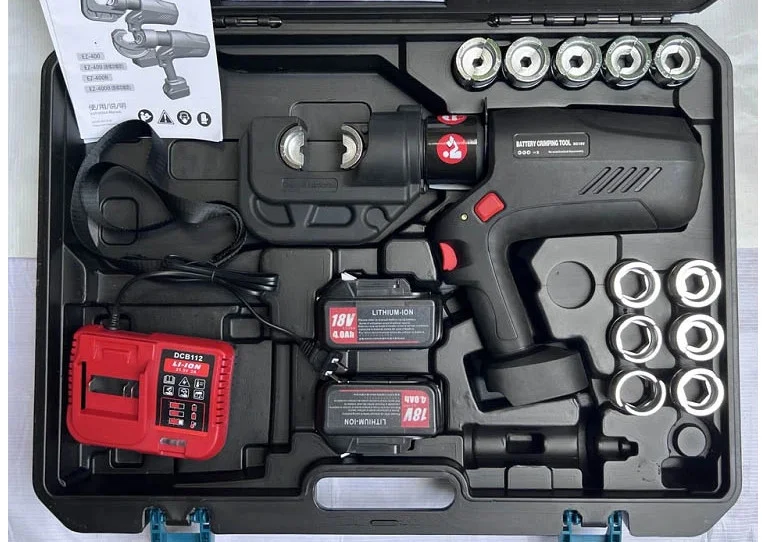
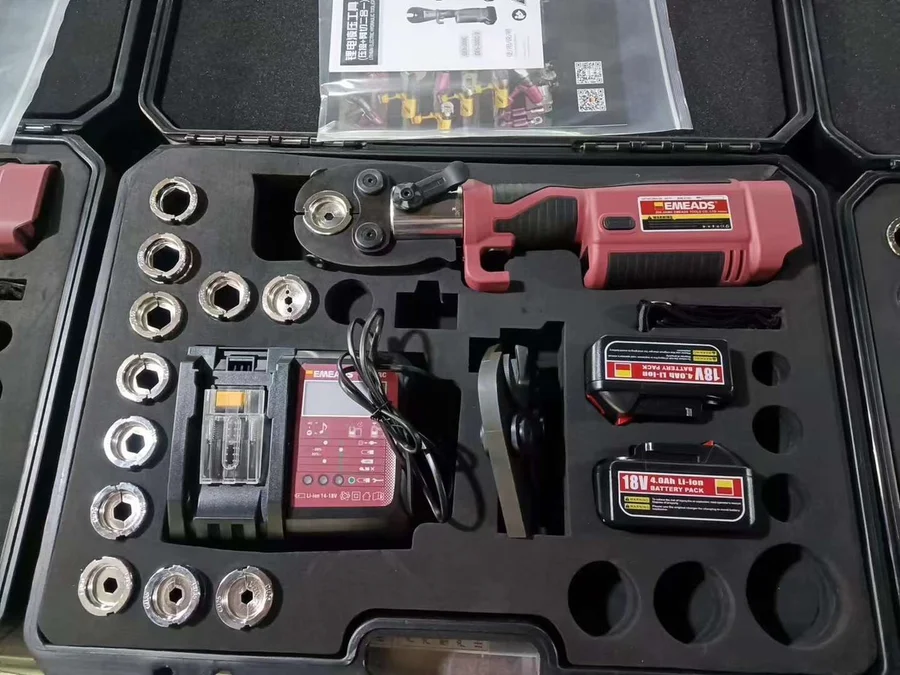
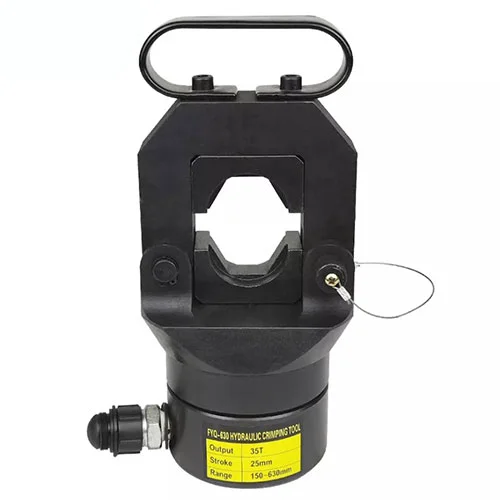
225 sản phẩm ảnh thật trong nhóm — xem đầy đủ theo từng danh mục con bên dưới.
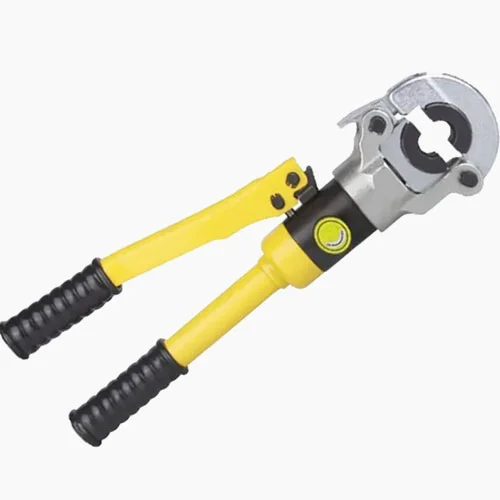
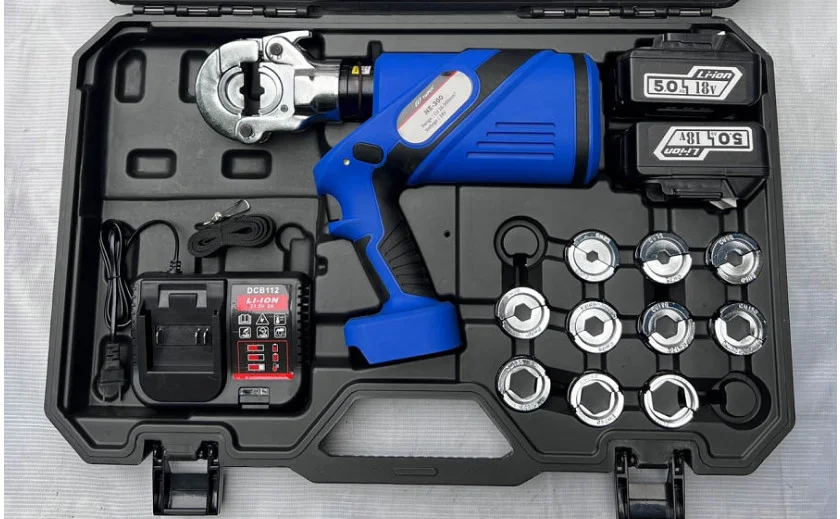
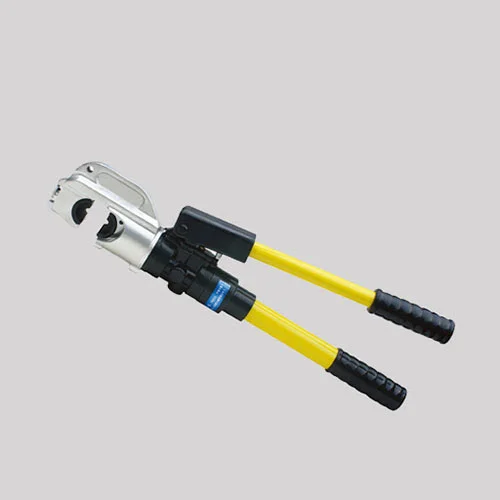
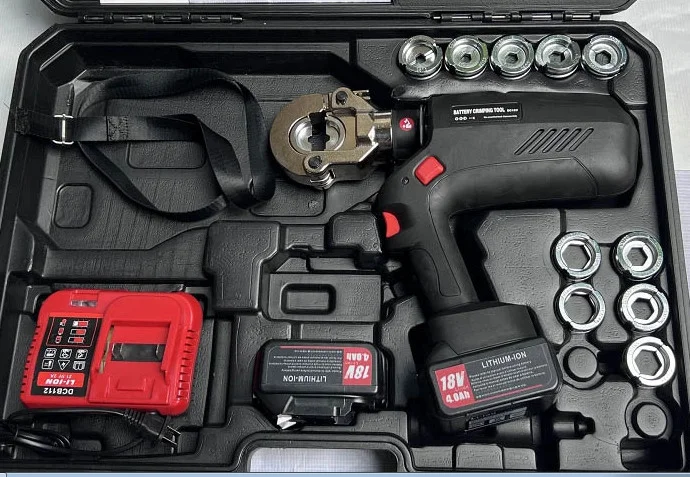
Danh mục con — xem theo loại & hãng
Chọn theo loại (bơm rời/dùng pin) hoặc lọc thẳng theo hãng để xem model & thông số cụ thể.
Cắt cáp thủy lực — xem theo hãng
Bảng tra ở trên chỉ tính cho ép cos — nếu cần cắt cáp, xem model theo hãng bên dưới hoặc bài Chọn kìm cắt cáp theo tiết diện.
Kỹ thuật & bảo dưỡng
Đi sâu từng bước thao tác — từ chọn khuôn, tránh lỗi ép, quy trình đúng chuẩn, kiểm tra mối ép, xử lý sự cố cho tới bảo dưỡng máy sau khi dùng.
Theo bài toán công việc
Cần đủ bộ dụng cụ cho 1 đợt thi công cụ thể, không chỉ 1 nhóm sản phẩm riêng lẻ?
Khi chỗ đứng đổi — cùng cái kìm, khác cách làm
Mọi bảng chọn ở trên đều giả định một điều ⛔ không ai nói ra: bạn đang đứng trước một mặt bàn. Rời khỏi mặt bàn thì cùng cái kìm đó, cùng tiết diện đó, hai lỗi mới xuất hiện mà bảng chọn ⛔ không nói tới. Trên cột điện, thứ mất đi là chỗ tì và góc nhìn thẳng vào khuôn — ép cos trên cao, khi ⛔ không có chỗ tì nói về hai lỗi sinh ra từ đó và cách đọc dấu hiệu ngay tại chỗ. Dưới hố ga, thứ mất đi là chỗ mở tay và khả năng nhìn vào lưỡi, cộng thêm nước đọng —cắt cáp dưới hố ga, hố cáp nói về ba thứ đổi cùng lúc và việc bắt buộc làm ngay khi lên khỏi hố.
Câu hỏi thường gặp
Ép cos thủy lực dùng bơm rời và ép cos dùng pin khác nhau thế nào?+
Cả hai đều tạo lực ép bằng thủy lực, khác ở nguồn lực: đầu ép thủy lực rời phải cắm vào bơm tay/bơm điện riêng, phù hợp làm việc cố định tại xưởng/trạm; kìm ép dùng pin tích hợp sẵn motor-pin trong thân, cơ động hơn khi thi công lưu động, sửa chữa trên cao hoặc không gian chật.
Máy ép cos kiêm cắt cáp 2-trong-1 có thay được kìm cắt cáp chuyên dụng không?+
Máy 2-trong-1 tiện lợi khi cần đổi qua lại hai thao tác cắt và ép trên cùng một cáp, nhưng lực cắt thường giới hạn thấp hơn kìm cắt cáp chuyên dụng cỡ lớn. Với cáp tiết diện rất lớn hoặc cáp lõi thép giáp, nên đối chiếu giới hạn của máy hoặc dùng kìm cắt cáp riêng.
Cỡ cos có luôn bằng đúng tiết diện dây không?+
Về nguyên tắc chọn cos theo đúng tiết diện dây (mm²) để đảm bảo tiếp xúc và độ bền cơ khí mối ép. Một số trường hợp đặc biệt (dây nhiều sợi mảnh, đầu cos chuyển đổi vật liệu đồng-nhôm) cần tư vấn riêng thay vì chỉ tra bảng.
Bảng tra cos ↔ tiết diện dây ở trên có áp dụng như nhau cho cả cos đồng và cos nhôm không?+
Không hoàn toàn — với cùng một dải cỡ khuôn ép, cos nhôm thường có dải tiết diện ép được hẹp hơn cos đồng một chút (ví dụ một đầu ép trong danh mục của chúng tôi ghi dải 150-630mm² cho đồng nhưng chỉ 185-500mm² cho nhôm). Bảng trên là hướng dẫn chọn nhóm thiết bị theo tiết diện chung; khi ép cos nhôm ở cỡ biên trên/dưới dải, nên đối chiếu lại đúng thông số của model cụ thể hoặc liên hệ để được tư vấn.
Vì sao trang này không ghi giá cụ thể?+
Giá thiết bị phụ thuộc cấu hình khuôn ép đi kèm, số lượng đặt hàng và thời điểm — trang chủ động ghi "Liên hệ nhận báo giá" thay vì niêm yết số cố định để tránh báo sai giá tại thời điểm bạn mua.
Chủ đề liên quan
Site này chỉ bán và hướng dẫn dùng sản phẩm thủy lực ngành điện. Với các chủ đề chuyên sâu khác, tham khảo tại các trang chuyên môn trong hệ:
- Nguyên lý xi lanh thủy lực trong ép cos — cấu tạo & cách tính chọn (cokhi.net)
- maycokhixaydung.vn — máy cắt, uốn sắt xây dựng
- maylasertruongan.vn — máy cắt laser
Cần tư vấn chọn máy ép cos / cắt cáp đúng nhu cầu?
Liên hệ nhận báo giá