Thanh cái busbar
Thanh cái (busbar) là thanh dẫn điện bằng đồng hoặc nhôm dùng để phân phối dòng điện trong tủ điện, tủ phân phối và trạm biến áp. Gia công thanh cái đòi hỏi máy chuyên dụng để đột lỗ, uốn định hình và kẹp cố định — nhanh và chính xác hơn thao tác thủ công.
Các công đoạn gồm đột lỗ để bắt bu lông đấu nối, uốn theo góc lắp đặt thực tế trong tủ, và kẹp cố định trong quá trình thi công — đặc biệt cần thiết khi số lượng thanh cái phải xử lý lớn.
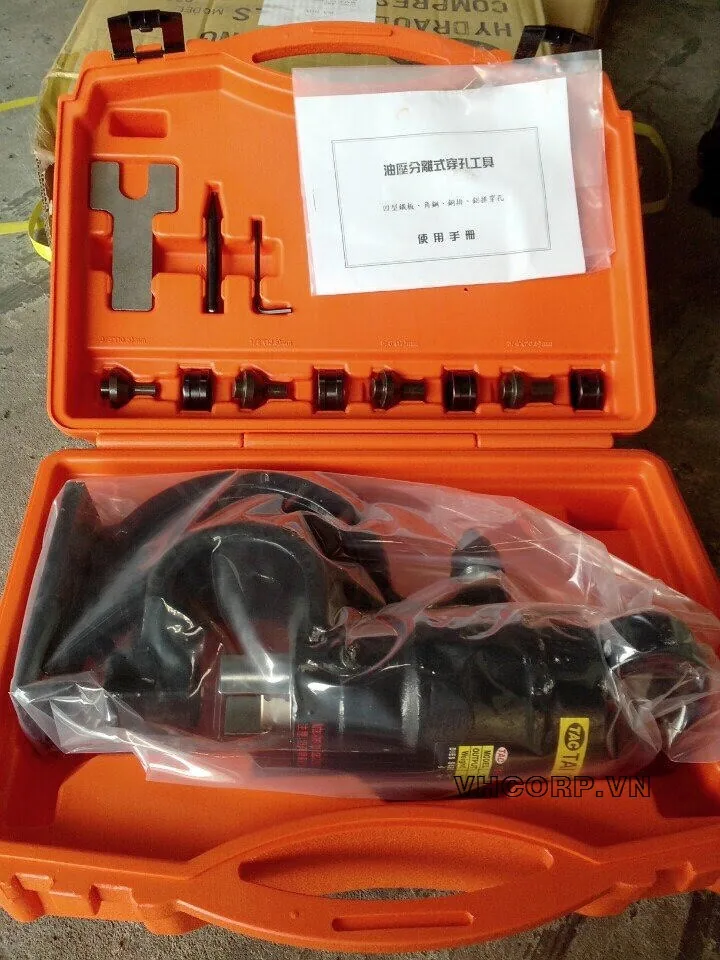
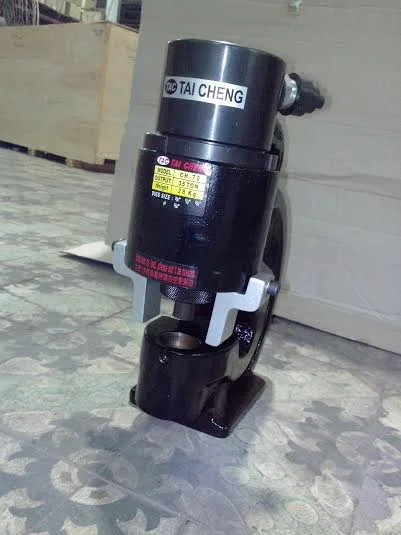
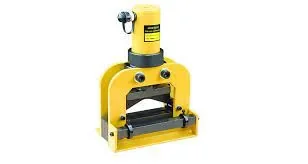
Chúng tôi cung cấp thiết bị phục vụ gia công thanh cái busbar — từ máy đột lỗ chuyên dùng cho thanh cái đồng dày, máy uốn thanh cái, đến kẹp thanh cái hỗ trợ cố định khi thi công. Khi liên hệ, nên cho biết cỡ và độ dày thanh cái đang dùng, cùng số lượng cần gia công trong một đợt để chúng tôi tư vấn đúng thiết bị và bộ khuôn/phụ kiện đi kèm — giá liên hệ trực tiếp theo cấu hình thực tế.
Ba công đoạn, và con số nào quyết định mỗi công đoạn
Gia công thanh cái hầu như luôn gồm cắt theo chiều dài, đột lỗ bắt bu lông và uốn theo góc lắp đặt. Ba công đoạn đó không dùng chung một thông số — nên khi hỏi mua thiết bị, con số cần đưa ra ở mỗi công đoạn là khác nhau. Bảng dưới liệt đúng thứ phải nói ra, không phải thứ phải đoán.
| Công đoạn | Con số quyết định | Chỗ thường bị bỏ quên khi hỏi giá |
|---|---|---|
| Cắt | Bề rộng × bề dày thanh cái, và vật liệu là đồng hay nhôm | Đồng và nhôm cùng bề dày không đòi cùng một lực. Nói rõ vật liệu trước, rồi mới tới cỡ |
| Đột lỗ | Bề dày thanh và đường kính lỗ cần đột | Bộ khuôn. Mỗi cỡ lỗ là một cặp chày–cối riêng; máy đúng mà thiếu khuôn đúng cỡ thì vẫn không đột được |
| Uốn | Góc uốn và bề rộng thanh — uốn cạnh dẹt hay uốn cạnh đứng | Uốn theo cạnh đứng khó hơn hẳn uốn theo cạnh dẹt trên cùng một thanh. Nói rõ uốn theo chiều nào |
| Trị số cụ thể cho từng máy trong nhóm | Đang cập nhật | Đang cập nhật — dải bề dày và lực làm việc khác nhau theo từng model, và chúng tôi không nêu một trị số chung để tránh bạn chọn sai. Tra theo model, hoặc mô tả thanh cái để chúng tôi đối chiếu |
Thứ tự làm ba công đoạn không tùy ý — đo và cắt trước, đột lỗ khi thanh còn thẳng, uốn sau cùng. Lý do và các bước cụ thể ở quy trình gia công thanh cái busbar: đột, cắt, uốn.
Máy uốn thanh cái: chọn theo cái gì
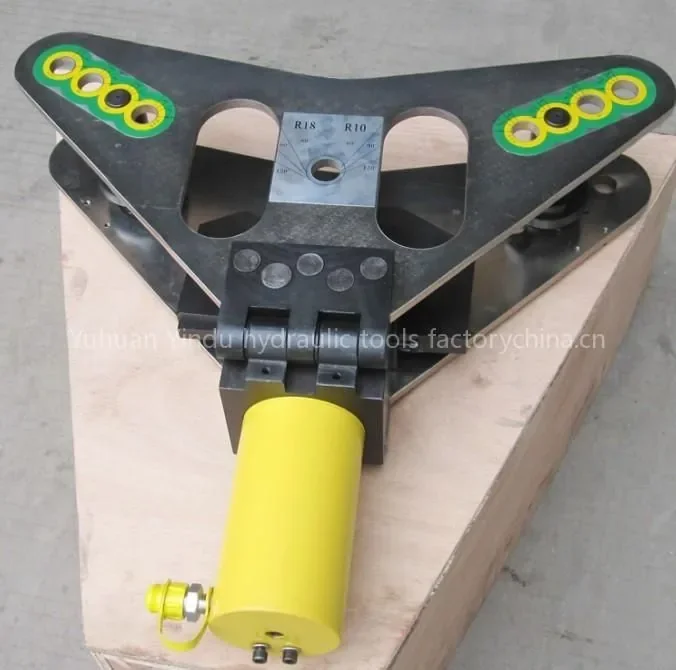
Điểm hay bị bỏ qua nhất: máy uốn thanh cái không phải máy uốn ống thu nhỏ. Thanh cái là thanh dẫn dẹt, và mặt phẳng của nó chính là mặt tiếp xúc điện khi bắt bu lông. Nghĩa là bài toán uốn ở đây không chỉ là đạt đúng góc — mà là đạt đúng góc mà không làm hỏng mặt tiếp xúc. Máy uốn ống tròn thông thường tối ưu cho bán kính uốn, không cho việc đó.
Ba thứ nên nói ra khi hỏi máy uốn thanh cái, theo đúng thứ tự: (1) vật liệu và bề rộng × bề dày thanh; (2) uốn theo cạnh dẹt hay cạnh đứng; (3) góc uốn thường dùng và có cần uốn nhiều góc trên cùng một thanh không. Câu thứ hai là câu tách mạnh nhất, và nó không cần biết tên model nào cả.
Nếu thanh cái đã bị nứt hoặc rộp mặt sau khi uốn thì nguyên nhân và dấu hiệu nhận biết ở uốn thanh cái bị nứt, biến dạng bề mặt. Còn nếu đang phân vân giữa các tên gọi máy tạo lỗ, máy đột lỗ, máy đục lỗ, máy bấm lỗ: tên nào chỉ gì nói rõ chỗ nào chỉ là cách gọi và chỗ nào là máy khác hẳn.
Sản phẩm trong nhóm
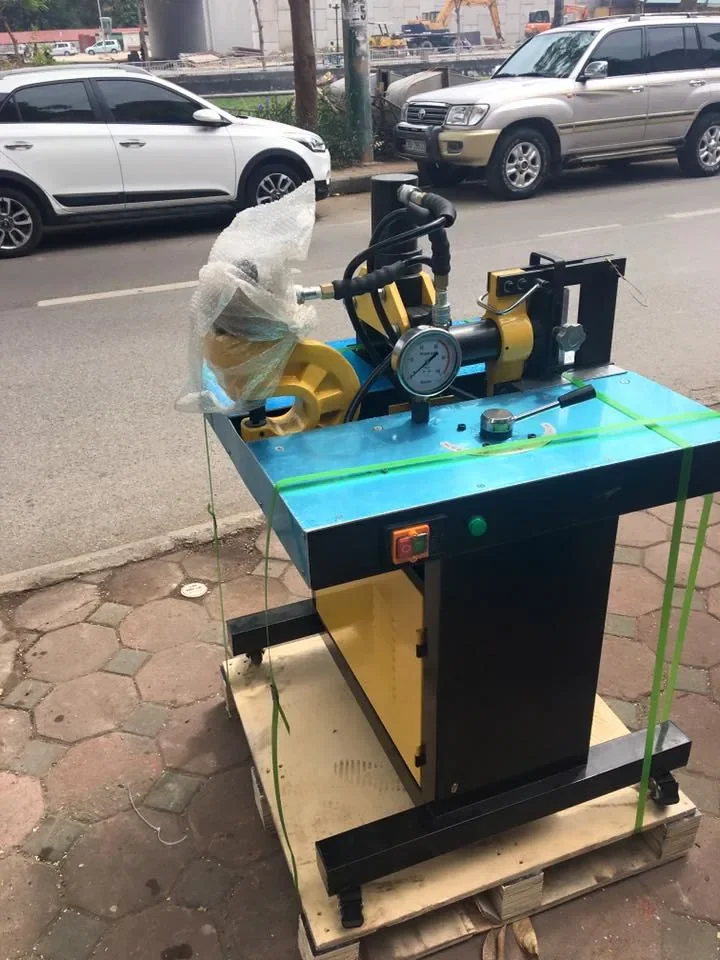
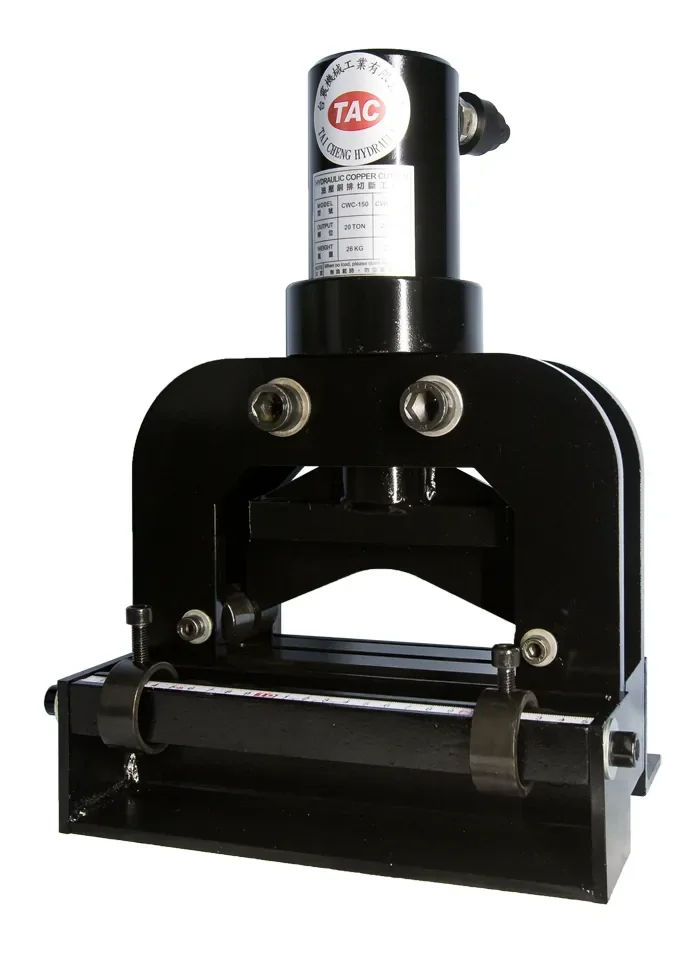
Model thật từ catalog hãng — mô tả chi tiết, thông số kỹ thuật xem tại từng trang sản phẩm.
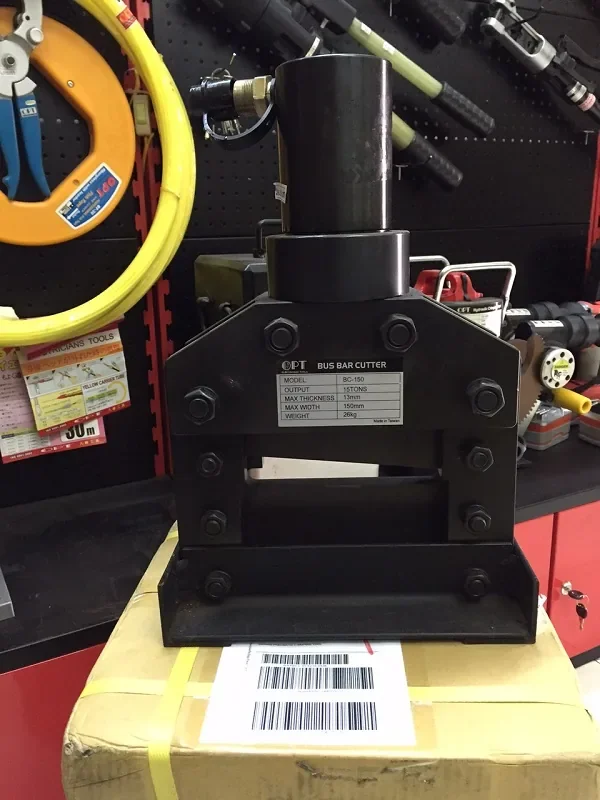
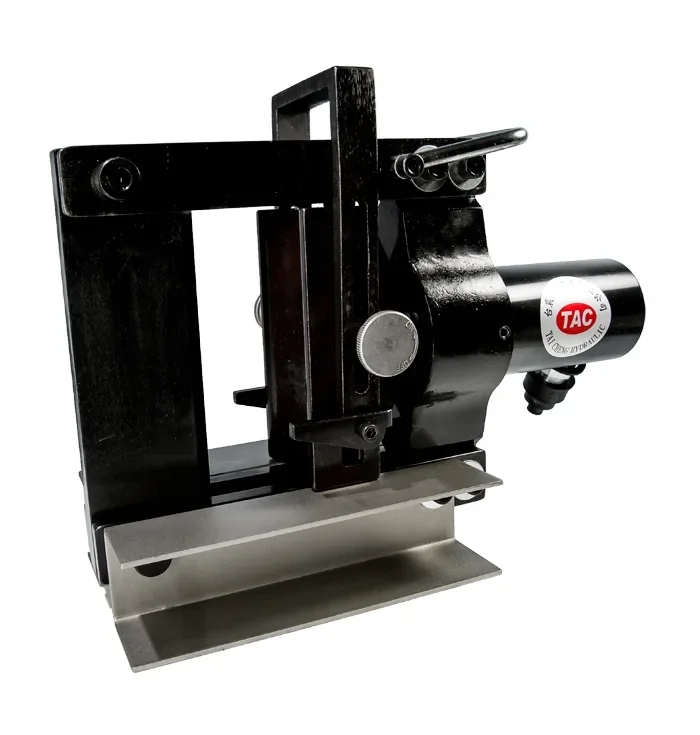
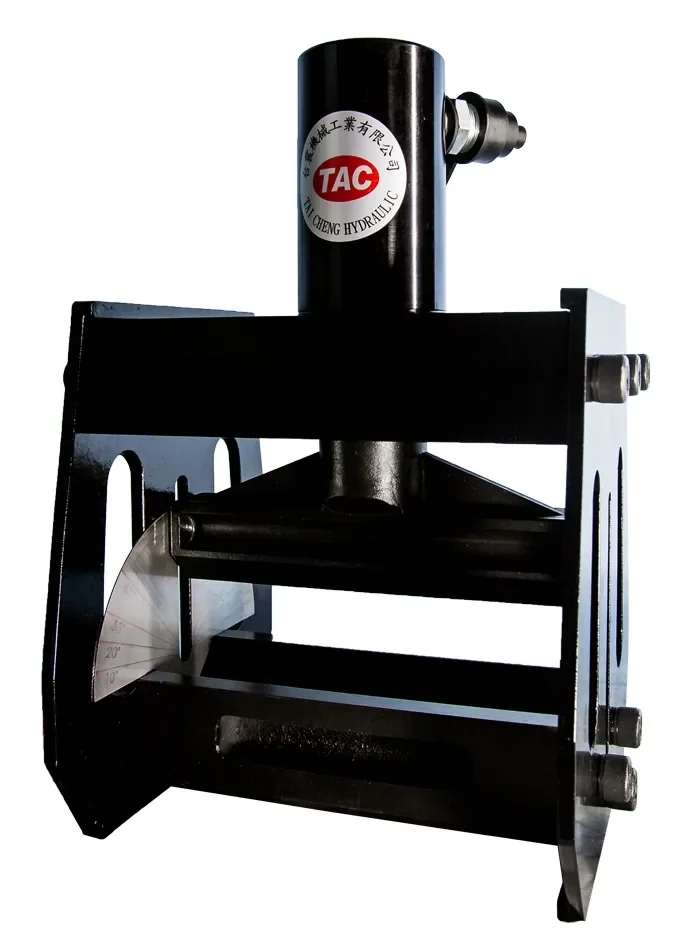
Hiện 15/15 sản phẩm
Câu hỏi thường gặp
Gia công thanh cái busbar cần những thiết bị nào?+
Thường cần ba nhóm: máy đột lỗ (tạo lỗ bắt bu lông trên thanh cái), máy uốn thanh cái/uốn đồng thanh cái (định hình góc lắp đặt theo bố trí tủ điện), và kẹp thanh cái (cố định thanh cái khi thi công hoặc lắp đặt). Tùy quy mô công trình có thể dùng thiết bị riêng từng công đoạn hoặc chọn dòng đa năng.
Máy uốn đồng thanh cái khác máy uốn ống thủy lực thông thường thế nào?+
Máy uốn đồng thanh cái thiết kế riêng cho thanh dẫn điện dạng dẹt (đồng/nhôm), cần kiểm soát góc uốn chính xác để không làm nứt hoặc biến dạng bề mặt tiếp xúc — khác với uốn ống tròn thông thường vốn tập trung vào bán kính uốn.
Vì sao chưa có thông số kỹ thuật cụ thể cho thiết bị thanh cái busbar?+
Chúng tôi đang hoàn thiện catalog ảnh và thông số thật cho nhóm này. Liên hệ trực tiếp để được tư vấn thiết bị phù hợp với cỡ thanh cái và quy mô công trình của bạn.
Chủ đề liên quan
Xem thêm máy đột lỗ và đột lỗ tôn trong cùng nhóm.
Cần tư vấn thiết bị gia công thanh cái busbar đúng nhu cầu?